
Impormasyon sa paalala


Sep 09, 2026
Ang bucking unit, kung minsan ay tinatawag na coupling bucking machine o screw-on machine, ay ginagamit ng kinokontrol na torque upang mabuo o masira ang sinulid na casing at tubing na koneksyon. Kapag nagsimula itong mabigo, ang unang senyales ay karaniwang hindi lockup o sirang bahagi. Ito ay isang torque graph na hindi tumutugma sa tsart: ang makina ay humihinto sa tamang bilang ng pagliko, ngunit ang huling torque ay 10 porsyentong mas mababa kaysa sa nakaraang joint, o ang koneksyon ay umiikot sa isang quarter na pagliko pagkatapos huminto ang spindle.
Maraming koneksyon sa oilfield ang tinukoy sa API 5B thread tolerances at binubuo sa isang torque chart na partikular sa koneksyon. Ang bucking unit ay bahagi ng kadena ng pagsukat na iyon. Ang parehong pattern ay umuulit sa maraming tindahan: ang bucking unit ay dahan-dahang nawala ang torque accuracy, clamping grip, o alignment . Ang pipe, coupling, at thread compound ay nasa loob ng detalye; ang makina ay ang variable. Ang artikulong ito ay nagpapakilala ng mga pinakakaraniwang problema sa bucking unit sa mga praktikal na solusyon, simula sa diagnosis at paglipat sa pamamagitan ng pagkakalibrate, pagpapanatili, at pagpili ng kagamitan. Para sa isang mas malapit na pagtingin sa kung paano nagkakaroon ng torque ang mga makinang ito, basahin ang paliwanag na ito ng torque output at mga prinsipyo ng make-up sa isang coupling bucking unit .
Karaniwang tumuturo ang karanasan sa sahig sa limang grupo ng fault: torque transducer drift, clamping at insert wear, hydraulic pressure instability, spindle misalignment, at control o program error. Hindi sila laging hiwalay. Ang isang panga na dumulas para sa isang joint ay maaaring lumikha ng torque spike na mukhang isang transducer fault, at ang isang hindi naka-align na spindle ay maaaring makapagsimula sa bawat coupling sa isang anggulo.
| Problem | Ang nakikita mo | Karaniwang dahilan | Unang solusyon |
|---|---|---|---|
| Torque transducer drift | Ang huling metalikang kuwintas ay bumaba o tumaas sa pagitan ng magkatulad na mga kasukasuan | Load-cell zero shift, nasira ang cable, hindi tamang nakuha | Re-zero sa temperatura ng pagtatrabaho; i-verify gamit ang isang traceable master cell |
| Panga at insert wear | Ang tubo o pagkabit ay lumiliko sa loob ng mga panga; mga linya ng pagmamarka sa OD | Mga pagod na insert, maling die radius, mababang presyo ng clamping | Palitan ang mga pagsisingit; i-verify ang radius; itakda ang clamping pressure sa pamamagitan ng pipe OD |
| Kawalang-tatag ng haydroliko na presyo | Ang torque spike o pagbaba sa parehong setting ng presyo | Air sa circuit, pagod na relief valve, mainit na langis | Maglinis ng hangin; serbisyo ng relief valve; kontrolin ang temperatura ng langis |
| Maling pagkakahanay ng spindle | Ang pagsasama ay nagsimula sa isang anggulo; ang mga unang thread ay nasira | Nakasuot ng spindle taper, maluwag na ulo, maling tram | Magpatakbo ng test bar; suriin ang taper contact; muling i-torque ang pagpupulong |
| Control o error sa programa | Ang makina ay humihinto nang maaga o huli; maling turn count | Maling numero ng thread, natitirang offset, encoder drift | I-verify ang programa; malinaw na mga offset; suriin ang encoder sa magkabilang dulo ng paglalakbay |
Ang mga error sa torque ay ang pinakamahal dahil maaari nilang itago ang isang masamang koneksyon. Maaaring basahin ng isang nasirang transducer ang target na metalikang kuwintas habang ang aktwal na joint ay under-torqued. Ang koneksyon ay umalis sa istasyon sa ibaba ng antas ng make-up. Ang pinakamahusay na countermeasure ay upang itala ang buong torque-versus-turn curve at ihambing ang hugis nito sa tsart ng koneksyon, hindi lamang ang huling numero. Ang mga pagbabago sa thread compound ay nagbabago rin ng friction, kaya ang torque window ay valid lamang para sa compound na nakalista sa chart.
Karaniwang nakikita ang mga clamping fault. Ang mga makintab na marka sa paligid ng pipe OD, pag-ikot sa loob ng mga panga, o isang tubo na nagsisimulang yumuko sa loader ay gumagamit na ang insert radius o clamping pressure ay mali. Ang mga hydraulic fault ay maaaring magmukhang mga torque fault kapag ang langis ay malamig, kontaminado, o sobrang init. Ang mga pagkakamali sa pagkakahanay ay ang pinaka-mapanganib dahil ang pinsala ay nangyayari sa unang dalawang thread; sa oras na mukhang abnormal ang torque graph, cross-threaded na ang coupling.
Bago palitan ang mga bahagi, patakbuhin ang bucking unit sa pamamagitan ng isang sequence na naghihiwalay sa mga error sa pagsukat mula sa mga mechanical error. Ang layunin ay tukuyin ang unang pagkabigo sa kadena, hindi ang bahagi na nasira bilang resulta.
Ang isang biglaang spike sa dulo ng cycle ng make-up ay ginagamitan ang balikat ay nakikipag-ugnayan bago maabot ang reference na mukha. Ang isang patag na zone sa gitna ay tataas na ang tubo ay maaaring dumulas sa mga panga. Ang isang makinis ngunit lalong matarik na curve ay karaniwang tumuturo sa thread compound compression, hindi thread damage. Ang mga curve na ito ay maaaring ihambing dahil ang encoder at torque transducer ng bucking unit ay nagtatala ng parehong data na kailangan ng departamento ng QC.
Ang pagbabago ay ang sandali kung kailan ipinakilala ang karamihan sa mga error sa bucking unit. Ang ibang laki ng casing, bagong istilo ng pagkakabit, o mas mababang torque na target ay maaaring magmukhang tama sa control screen habang mali ang pisikal na setup. Ang paggawa ng isang reference joint pagkatapos ng changeover ay nakakakuha ng mga error na ito bago magsimula ang produksyon. Ang pagkakasunud-sunod ay inilalarawan nang mas detalyado sa gabay na ito sa mga pamamaraan ng pagbabago at kontrol ng metalikang kuwintas sa isang bucking unit lathe .
Ang preventive maintenance ay naghahatid ng epekto kapag tinatrato nito ang bucking unit bilang instrumento sa pagsukat, hindi lang isang hydraulic machine. Ang isang maikling pang-araw-araw na checklist ay pumipigil sa karamihan ng mga karaniwang problema na bumalik.
Ang lagkit ng langis ay nagbabago sa temperatura, kaya ang pag-calibrate sa isang malamig na makina ay maaaring magpasok ng isang sistematikong error sa isang mainit na takbo ng produksyon. Ang torque transducer, cable, amplifier, at display ay dapat ma-verify gamit ang master torque cell na nakalaan para sa pagkakalibrate lamang. Ang isang praktikal na agwat ay nakasalalay sa bilang ng mga paglilipat at ang kalubhaan ng trabaho; maraming tindahan ang umuulit ng isang reference joint sa simula ng bawat shift at nagsasagawa ng buong master-cell verification buwan-buwan.
Ang mga sira o hindi tamang pagsingit ng panga ay ang pinakakaraniwang sanhi ng problema sa bucking unit na mga resulta sa pag-clamping. Ang insert radius ay dapat tumugma sa aktwal na diameter ng tubo sa labas, hindi isang nominal na sukat na nakasulat sa file ng trabaho. Ang manipis na pader na tubing ay magiging hugis-itlog bago ang torque reading ay gumagalaw kung ang clamping pressure ay nakatakda para sa mas mabigat na casing string. Ang pagmamarka ng mga pagsingit sa pamamagitan ng radius at ang patuloy na hindi magagamit ang mga pagod na dies ay isang murang paraan upang maiwasan ang mamahaling pagkasira ng thread.
Ang spindle misalignment ay madaling balewalain dahil mabagal itong umuunlad. Ang isang test bar at isang dial indicator ay nagpapakita kung ang spindle nose ay parisukat na may clamping axis. Ang pagpapaubaya ng tagagawa ng makina ay dapat gamitin sa halip na isang visual na pagsusuri, dahil ang unang thread ay maaaring masira ng isang maliit na bahagi ng isang disenyo.
Kung muling lilitaw ang parehong mga problema pagkatapos ng buong ikot ng pagkawala, ang bucking unit ay maaaring wala na ang higpit, control resolution, o data logging na kailangan para sa halo ng koneksyon sa iyong shop. Ang pagpili ay dapat na nakabatay sa hanay ng torque, spindle bore, clamping system, at ang mga control function na ginagawang paulit-ulit ang pagbabago.
Para sa mga tindahan na bumubuo at nasira ang mga casing at tubing coupling, ang TYSKNKJ-100 screw-on machine casing at tubing coupling bucking unit ay isang halimbawa ng isang makina na idinisenyo sa paligid ng kontroladong hydraulic torque at die-based na clamping. Nagbibigay ito sa operator ng malinaw na torque at turn readout, na kung ano mismo ang kailangan ng sequence ng diagnosis.
Para sa mas malawak na paghahambing ng mga uri ng makina, basahin ang gabay sa pagpili ng casing at tubing coupling bucking unit lathe bago magpasya sa pagitan ng isang stand-alone bucking unit, isang pinagsamang threading at bucking machine, at isang unit na isasama sa ibang pagkakataon sa isang production line.
Sa kabila ng tamang diagnosis, ang ilang mga bucking unit failure ay nag-iiwan ng mga sirang thread sa mga magagamit na tubular. Ang pag-scrap sa bawat nasirang dulo ng tubo ay mahal, lalo na sa maliliit na batch. Ang isang purpose-built na oil pipe processing lathe ay maaaring muling i-cut o ibalik ang profile ng thread na may parehong mga inaasahan sa katumpakan gaya ng orihinal na machining. Ang TYSK1355 oil pipe processing lathe ay isang makina na idinisenyo para sa pagkukumpuni at muling pagmi-machining na ito.
Kung ang problema sa ugat ay manu-manong paghawak sa halip na katumpakan ng torque, inaalis ng isang automated na linya ng coupling ang pinaka-variable na bahagi ng proseso: ang paglipat ng pipe at pag-coupling sa loob at labas ng bucking unit sa pamamagitan ng kamay. Ang coupling intelligent production line ay nag-uugnay sa make-up, inspeksyon, at pag-record ng data upang mapanatili ang torque curve para sa bawat koneksyon.
Ang problema sa bucking unit ay malulutas kapag ang makina ay maaaring ulitin ang parehong torque at turn result sa loob ng connection tolerance. Magsimula sa pagkakalibrate at pagpapalit ng disiplina. Kung hindi mahawakan ng makina ang proseso pagkatapos noon, ang susunod na hakbang ay dapat gawin ang workholding, torque control, o material handling.
Mga Kaugnay na Produkto $
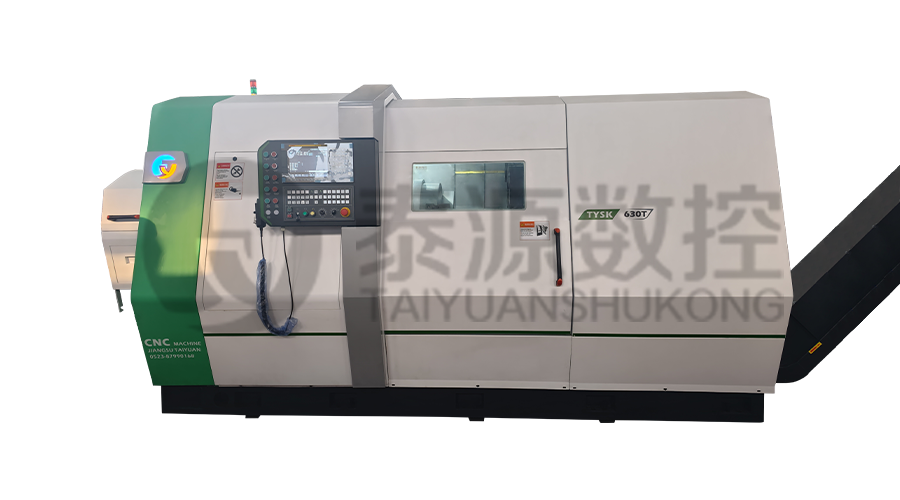 Modelo:TYSK-630T Drill Pipe, Joint & Coupling Lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
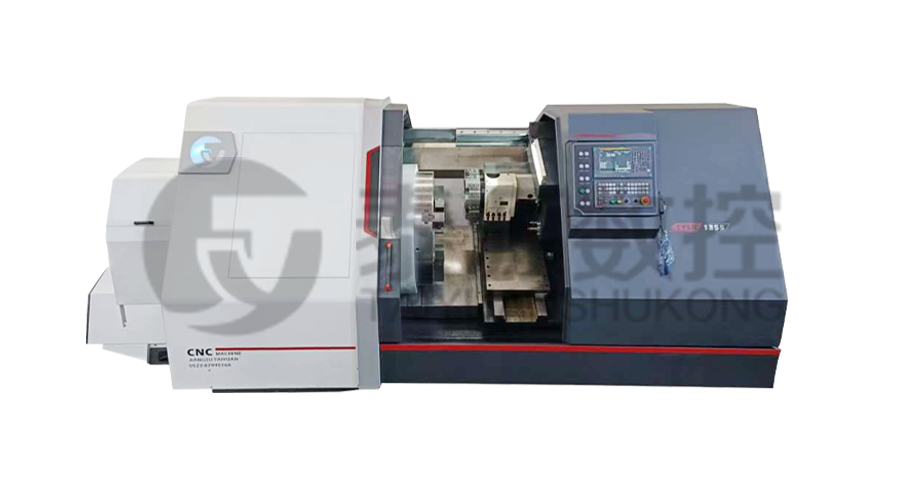 Modelo:TYSK-1355 Ang pagproseso ng pipe ng langis ay lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
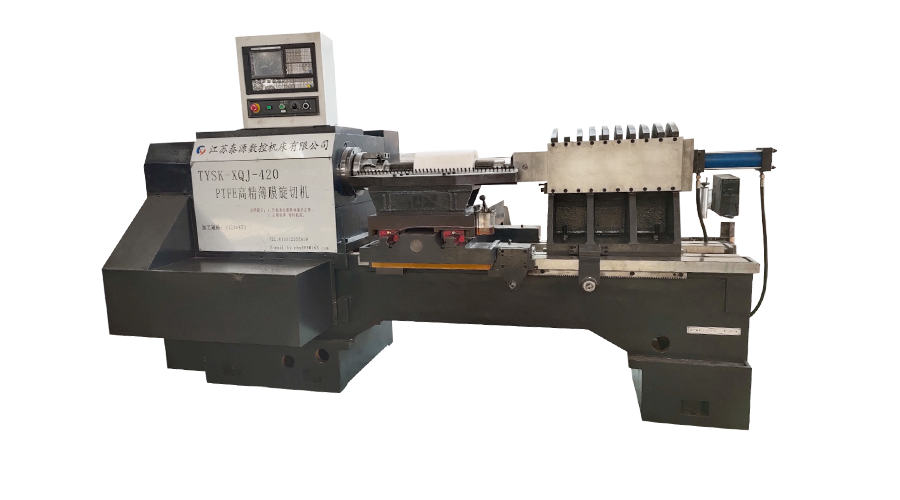 Modelo:TYSK-XQJ-550 Katamtaman at Malaking PTFE film skiving machine
Idinisenyo upang iproseso ang mga blangko na may maximum na diameter na 550 mm at isang maximum na haba na 1000 mm. Maaari din naming i-customize ayon sa mga pangangailangan ng mga gumagamit. Magiliw na bilis ng pagbabago at kapal sa CNC.
 Serye:TYSK-NKJ Screw-on machine/casing at tubing coupling bucking unit
Gumagamit ang makina ng hydraulic motor, mechanical floating mechanism, at real-time na torque detection, umaangkop sa material bending, at pinipigilan ang material deformation. Ang mga auxiliary machine ay naka-configure upang tumulong sa semi-automation.
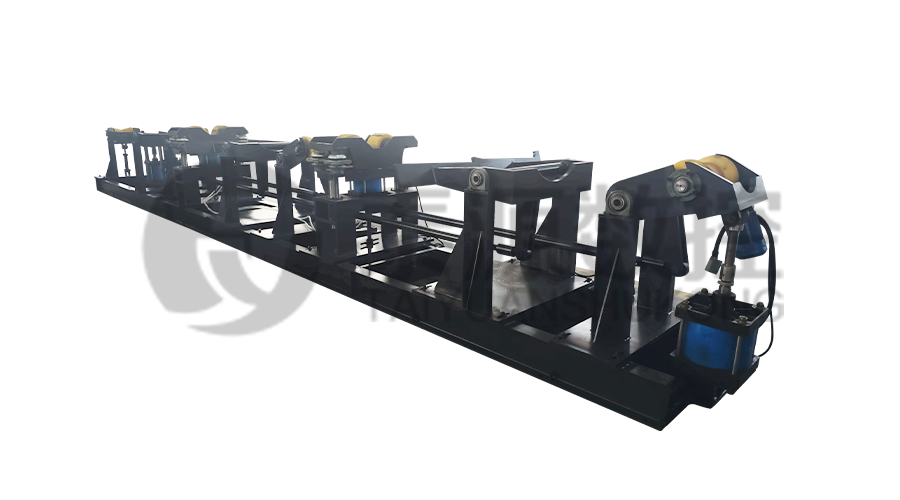 Mahahaba, mabigat na solusyon sa materyal Awtomatikong pag -load at pag -load ng mekanismo para sa pipe threading
Ang espesyal na mode ng suporta na may kakayahang umangkop ay maaaring epektibong mabawasan ang impluwensya ng pagyuko ng workpiece sa pagproseso at pagbutihin ang ani. Mahigpit na tumutugma sa aming pipe threading lathe.
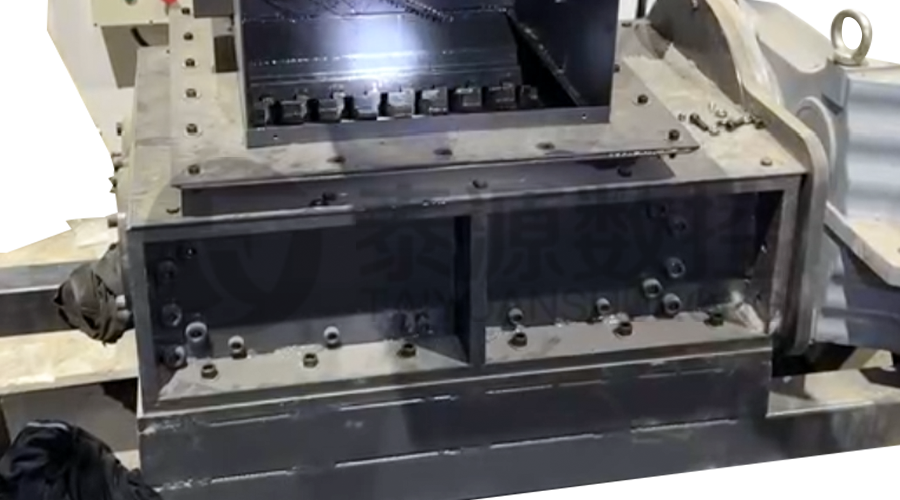 Modular Iron Chip Crusher Mataas na lakas ng pandurog para sa chip
Ang mga blades ay gawa sa mga materyales na may mataas na lakas at makatwirang inilagay sa labasan ng chip extractor upang masira ang clump iron chips. Bawasan ang panganib ng rollback at pagbutihin ang paggamit ng waste frame.
 Serye:TYSK-HB Semi-awtomatikong wear-resistant band welder
Naaangkop sa ARNCO 100XT, 200XT, 300XT. Suportahan ang φ1.2-2.0 cored o solid wire surfacing welding. Maaaring nilagyan ng single gun spray welding at double gun spray welding sa dalawang paraan. Suportahan ang PLC o CNC system control.
