
Impormasyon sa paalala


Sep 16, 2026
Ang bucking unit na naghahatid ng pare-pareho, tumpak na torque ay ang pagkakaiba sa pagitan ng isang koneksyon na nakaligtas sa mga taon ng serbisyo sa downhole at isa na nabigo pagkatapos ng unang pagkumpleto ng pagtakbo. Kapag ang mga koneksyon sa casing o tubing ay binubuo ng masyadong maliit na torque, ang balikat ay hindi kailanman nagse-seal ng maayos at ang koneksyon ay maaaring lumuwag sa ilalim ng cyclic loading. Kapag ang torque ay masyadong mataas, ang mga ugat ng sinulid ay maaaring mag-over-stress, ang ibabaw ng sealing ay maaaring apdo, o ang pagkabit ay maaaring magbunga. Lahat ng ginagawa ng tagagawa ng bucking unit ay nagkokonumunika sa kalidad — mula sa component machining hanggang sa pagsubok sa pagtanggap ng pabrika — ay nagbabalik sa paghawak sa balanseng iyon.
Katumpakan ng metalikang kuwintas ay ang nag-iisang pinaka-kritikal na output ng isang bucking unit, at ito ang unang lugar na pinatunayan ng isang tagagawa ang kalidad nito. Ang isang unit ay maaaring magkaroon ng isang matatag na frame, makinis na haydrolika, at isang malinis na interface ng kontrol, ngunit kung ang torque na iniulat nito ay hindi tumutugma sa torque na aktwal na inilapat sa koneksyon, ang kagamitan ay hindi akma para sa layunin.
Ang mahusay na mga disenyo ng bucking unit ay nagpadala ng torque gamit ang mga load cell o strain-gauge transducers na naka-mount sa torque reaction path. Ang paghihinuha ng torque mula sa hydraulic pressure ay mas simple at mas mura, ngunit ang hydraulic friction, seal wear, at mga pagbabago sa temperatura ay gumagawa ng pressure-to-torque na conversion drift. Ang isang tagagawa na nagmamalasakit sa katumpakan ay tumutukoy sa nagpadala ng sensing at nagdidisenyo ng mekanikal na landas upang ang transducer ay nakikita lamang ang tunay na torque ng reaksyon.
Kahit na ang isang tumpak na sensor ay kapaki-pakinabang lamang kapag ang control system ay maaaring kumilos dito. Inihahambing ang closed-loop control ang live torque reading sa target at inaayos ang hydraulic flow nang malapit sa real time, na humihinto sa drive sa tamang halaga nang walang overshoot. Para sa pagpapatunay ng kalidad, ang mga tagagawa ay nagpapatakbo ng mga pagsubok sa pag-uulit - isang tipikal na target ng pagtanggap ang may hawak ng torque setpoint sa loob ng ±1 porsyento sa maraming magkakasunod na cycle. Kung hindi mauulit ng unit ang sarili nitong torque output sa buong working shift, hindi nito mapoprotektahan ang mga premium na koneksyon sa mahabang produksyon.
Ang mga pagpipilian sa disenyo na naghahatid ng katatagan na ito ay makikita sa isang screwon-type na casing at tubing coupling bucking unit: isang matibay na torque head, tumpak na machined clamping surface, at isang hydraulic circuit na nagpapanatiling pare-pareho ang tugon ng presyo sa buong saklaw ng pagpapatakbo.
Ang mga pamantayan at pagsunud-sunod ay humuhubog sa disenyo at dokumentasyon ng isang de-kalidad na bucking unit. Sinasaklaw ng API 5CT ang casing at tubing body, kabilang ang mga kinakailangan sa performance ng koneksyon, habang pinamamahalaan ng API 5B ang mga elemento ng thread, pagsukat, at pag-inspeksyon ng dimensional. Ang isang manufacturer na gumagawa ng kagamitan para sa oilfield tubular service ay nagdidisenyo ng mga unit nito sa paligid ng mga dokumentong ito — hindi bilang wika sa marketing, ngunit bilang engineering input. Dapat tanggapin ng control system ang iba pang torque at turn windows para sa bawat uri ng koneksyon. Ang sistema ng pag-clamping ay dapat na mahigpit na hawakan nang hindi nasisira ang katawan ng tubo o pagkabit. Dapat suportahan ang output ng data at record-keeping na inaasahan ng kasanayan sa API mula sa operating facility.
Higit pa sa mga dokumento ng API, pinapanatili ng mga mapagkakatiwalaang manufacturer ang mga sistema ng pamamahala ng kalidad ng ISO 9001 at i-calibrate ang kanilang mga torque sensor alinsunod sa mga kasanayan sa ISO/IEC 17025. Nag-isyu din sila ng dokumentasyon na suriin ng isang mamimili: mga pamantayan ng pagkakalibrate, mga pamantayan ng pagkakalibrate, mga pamantayan ng pagkakalibrate, mga pamantayan ng pagkakalibrate. Ang praktikal na bahagi ng disiplinang ito ay inilarawan nang detalyado sa Mga kinakailangan sa pagsunod sa API 5CT para sa bucking lathes , na nagbabalangkas kung ano ang dapat ibigay ng mga supplier ng kagamitan upang suportahan ang sariling pagsunud-sunod ng isang sertipikadong planta.
Ang bucking unit ay isang precision assembly, hindi isang heavy wrench. Ang torque head nito, chuck, clamping dies, at mga miyembro ng frame ay mga machined na bahagi na may tunay na tolerance. Kung hindi mahawakan ng manufacturer ang mga tolerance na iyon, ang unit ay nagpapakita ng torque nang tama sa sensor ngunit hindi pare-pareho sa interface kung saan ang mga dies ay nakakapit sa coupling.
Isaalang-alang ang parallel na pagsasara ng torque head jaws. Kung ang dalawang halves ng ulo ay hindi malapit na malapit, ang die contact pressure ay nag-iiba sa paligid ng circumference, at ang coupling ay maaaring masira sa panahon ng makeup. Isaalang-alang ang concentricity sa pagitan ng chuck center at ang axis ng koneksyon. Kung ang mga ito ay naka-off, ang yunit ay naglalapat ng bending load sa ibabaw ng purong torque. Wala alinman sa error ang nakikita sa torque display.
Ito ang dahilan kung bakit ang pinakamalakas na gumagawa ng bucking unit ay mga machine tool builder din. Kapag ang isang tagagawa ay nagdidisenyo at gumagawa ng sarili nitong mga bahagi sa precision CNC pipe threading lathes, kinokontrol nito ang buong tolerance chain mula sa raw casting hanggang sa final assembly. Nagdadala din ito ng parehong daloy ng kaalaman sa produksyon: ang mga problemang dapat lutasin ng mga lathe nito — pagkasira ng flank ng thread, pagbaluktot ng clamping, runout — ang mga problemang dapat iwasan ng bucking unit na gawin sa mga natapos na koneksyon.
Ang kalidad ng isang bucking unit ay napagpasyahan sa tatlong kinokontrol na proseso: assembly, calibration, at factory acceptance testing. Ang bawat isa ay mabe-verify ng mamimili.
Ang hydraulic power unit ay ang kalamnan ng makina. Bago, sinusuri ng mga tagagawa ang buong circuit, karaniwang nasa 10 hanggang 20 porsyento na mas mataas sa pinakamataas na presyo ng pagpapatakbo, at sinisiyasat ang bawat koneksyon para sa mga tagas. Ang output ng pump at mga setting ng relief valve ay inaayos at naka-lock para hindi maibigay ang unit ng mas maraming torque kaysa sa na-rate ng system.
Ang bawat torque transducer ay ikinarga laban sa isang certified reference torque transducer o naka-calibrate na torque wrench, at ang resultang calibration curve ay nakaimbak sa machine controller. Ang simula ng pagkakalibrate ay isang independiyenteng dokumento, hindi isang linya sa manwal. Kabilang dito ang sariling numero ng paglikha ng reference na instrumento, petsa ng pagkakalibrate, at mga sinusukat na halaga sa ilang mga torque point.
Ang pinaka-nakakumbinsi na kalidad na ebidensya ay isang live na pagsubok. Ang mga tagagawa ay nagpapatakbo ng aktwal na mga sample ng casing o tubing sa pamamagitan ng kumpletong make-up at break-out cycle sa na-rate na torque, na nagre-record ng torque-turn curves para sa bawat joint. Sa isang mahusay na protocol ng pagsubok, bini-verify ng inspektor ng kalidad ng manufacturer na tumutugma ang mga ipinapakitang value sa mga reference na pagbabasa, na naabot ng unit ang target na torque nang walang overshoot, at natapos na ang koneksyon ay nakakatugon sa mga inaasahang dimensyon na halaga ng standoff o posisyon. Ang mga inhinyero ng halaman na nag-audit ng kanilang sariling mga pamamaraan sa pagtanggap ay makakahanap ng kapaki-pakinabang na background sa mga teknikal na prinsipyo at mga pakinabang ng aplikasyon ng malakas na output ng metalikang kuwintas .
Ang isang cycle ay tunay na ang isang yunit ay maaaring gumana. Isang daang cycle ang nagpapatunay na ito ay mapagkakatiwalaan. Ang mga tagagawa ng kalidad ay nagpapatakbo ng mga pagsubok sa pagtitiis na ginagaya ang tungkulin sa produksyon, kabilang ang mga cycle sa full rated torque, at kinokolekta nila ang data upang ipakita kung paano nagbabago ang output ng torque habang umiinit ang hydraulic system.
Ang isang tipikal na programa sa pag-verify ay ganito ang hitsura:
| Item sa pag-verify | karaniwang pagsasanay | Ang pinatutunayan nito |
|---|---|---|
| Pag-calibrate ng torque sensor | Sinuri ang load cell laban sa isang sertipikadong reference torque transducer sa ilang mga punto | Katumpakan ng ipinakitang halaga ng metalikang kuwintas |
| Pagsubok ng haydroliko na presyo | Full-pressure na magbabad kasama ang 110% overload run; visual leak inspeksyon | Integridad ng sistema at katatagan ng presyo |
| Full-load na make-up test | Make-up at break-out ng API casing o mga sample ng tubing sa na-rate na torque | End-to-end na pagganap sa pagganap |
| Repeatability run | 50 hanggang 100 magkakasunod na cycle sa parehong torque target na may data na naka-log | Katatagan at pag-uugali ng drift sa ilalim ng pagkarga |
Ang mga resulta ng mga pagpapatakbong ito ay hindi lamang para sa panloob na paggamit ng tagagawa. Kapag nakatanggap ang isang mamimili ng ulat sa pagtanggap ng pabrika na may time-stamped torque-turn curves, mayroon itong kongkretong ebidensya ng kakayahan ng unit — at isang benchmark kung saan susuriin ang unit pagkatapos na maitalaga ito sa site.
Hindi nagtatapos ang kalidad kapag umalis ang unit sa pabrika. Ginagamit ang bucking unit para bumuo ng permanenteng record para sa bawat koneksyon na napupunta sa downhole, at tinutukoy ng disenyo ng control system ng manufacturer kung gaano katiyak ang record na iyon.
Ang mga modernong unit ay nagtatala ng torque, pagliko, at oras para sa bawat joint. Inihahambing nila ang bawat resulta laban sa mga naka-program na window, i-flag ang mga out-of-range na halaga, at i-lock ang karagdagang operasyon hanggang sa tanggapin ng operator ang isyu. Tinutukoy ng system kung sino ang nagpatakbo ng joint, kung aling uri ng koneksyon ang napili, at kung aling makina. Ang per-joint history na ito ay eksakto kung ano ang kailangan ng drilling operator o pipe yard para sa kalidad ng dokumentasyon na sumusunod sa isang string patungo sa wellsite.
Sa mga high-throughput na operasyon, ang bucking unit ay isang istasyon sa isang mas malaking chain na naglalaman ng threading, inspeksyon, at coupling assembly. Kapag isinama ng mga manufacturer ang parehong disiplina ng data sa isang coupling intelligent production line, ang torque at data ng posisyon mula sa bucking station ay maaaring itali sa serial number ng coupling, na nagbibigay ng isang solong traceable record mula sa machining hanggang sa final makeup.
Bago sumuko sa pagbili ng bucking unit, i-verify ang mga claim gamit ang maikling pag-audit. Humiling ng mga pagkakataon ng pagkakalibrate para sa mga transduser ng torque at suriin ang mga ito ay tumutukoy sa mga masusubaybayang pamantayan at ganap na mga petsa. Hilingin ang factory acceptance protocol at ang aktwal na data ng pagsubok mula sa unit na inaalok sa iyo, hindi mula sa isang generic na brochure. Tingnan ang unit na tumatakbo sa ilalim ng pagkarga — sa isang tunay na sample ng koneksyon — kung magagawa mo.
Suriin ang sahig ng pagmamanupaktura. Ang mga tool ba ng makina na ginamit upang gawin ang mga bahagi ng yunit ay nagtataglay ng mga pagpapaubaya na ipinangako mismo ng yunit? Ang isang tagagawa na umaasa sa hindi pare-parehong outsourced machining para sa sarili nitong mga kritikal na bahagi ay may mas mahirap na oras sa pagkontrol sa kalidad.
Panghuli, timbangin ang kakayahan pagkatapos ng benta. Ang bucking unit ay nangyayari ng panaka-nakang pag-recalibrate, mga ekstrang bahagi para sa hydraulic system, at tumutugon sa serbisyo kapag ang unit ay down. Ang teknikal at logistical na suporta ng tagagawa ay bahagi ng kalidad ng pagbili. Para sa isang nakabalangkas na diskarte sa paghahambing ng mga kagamitan, ang gabay sa pagpili ng bucking unit sumasaklaw sa mga pangunahing parameter na ihahambing bago ka magpasya.
Ang kalidad sa isang bucking unit ay hindi isang solong tampok o isang makita sa dingding. Ito ang kabuuan ng katumpakan ng pagsukat ng torque, disiplina sa pagkakalibrate, pagsunod sa mga pamantayan, precision machining ng mga sariling bahagi ng unit, kinokontrol na pagpupulong, pagsubok sa totoong kondisyon, at masubaybayan ang data. Ang isang manufacturer na maaaring magpakita ng lahat ng pitong layer — na may mga dokumento at live na pagsubok, hindi mga pahayag — ay nagbibigay sa mga customer nito ng isang bagay na dapat ihatid ng bucking unit: katiyakan na ang bawat koneksyon ay ginawa nang eksakto tulad ng idinisenyo .
Mga Kaugnay na Produkto $
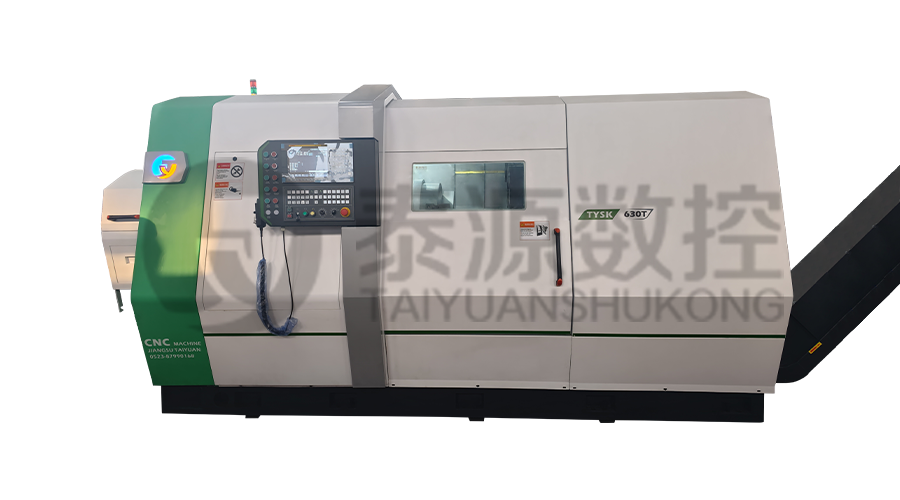 Modelo:TYSK-630T Drill Pipe, Joint & Coupling Lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
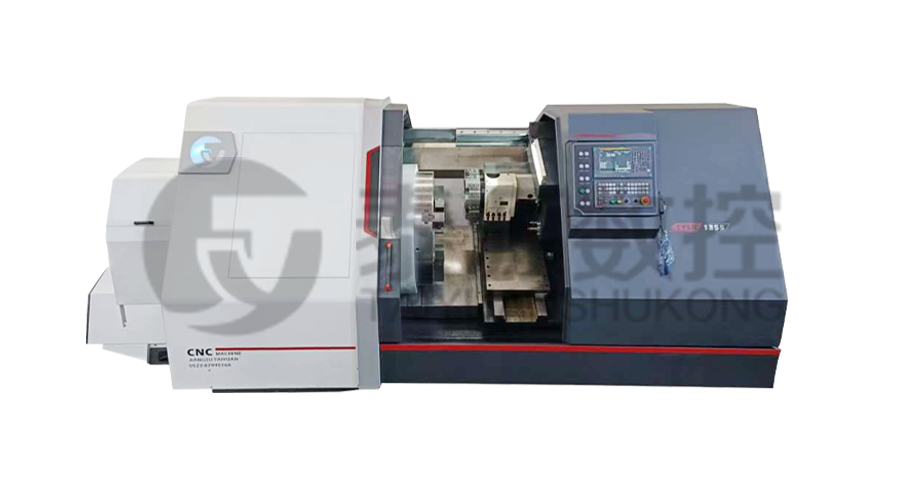 Modelo:TYSK-1355 Ang pagproseso ng pipe ng langis ay lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
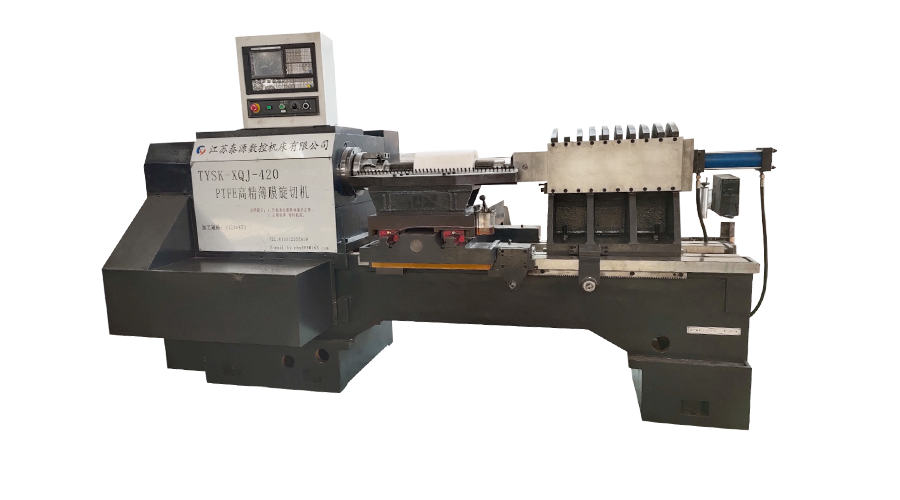 Modelo:TYSK-XQJ-550 Katamtaman at Malaking PTFE film skiving machine
Idinisenyo upang iproseso ang mga blangko na may maximum na diameter na 550 mm at isang maximum na haba na 1000 mm. Maaari din naming i-customize ayon sa mga pangangailangan ng mga gumagamit. Magiliw na bilis ng pagbabago at kapal sa CNC.
Serye:TYSK-NKJ Screw-on machine/casing at tubing coupling bucking unit
Gumagamit ang makina ng hydraulic motor, mechanical floating mechanism, at real-time na torque detection, umaangkop sa material bending, at pinipigilan ang material deformation. Ang mga auxiliary machine ay naka-configure upang tumulong sa semi-automation.
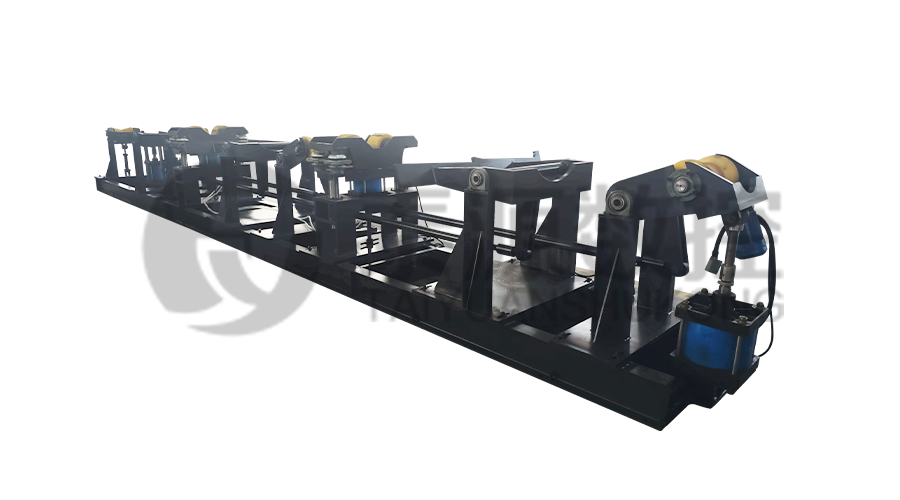 Mahahaba, mabigat na solusyon sa materyal Awtomatikong pag -load at pag -load ng mekanismo para sa pipe threading
Ang espesyal na mode ng suporta na may kakayahang umangkop ay maaaring epektibong mabawasan ang impluwensya ng pagyuko ng workpiece sa pagproseso at pagbutihin ang ani. Mahigpit na tumutugma sa aming pipe threading lathe.
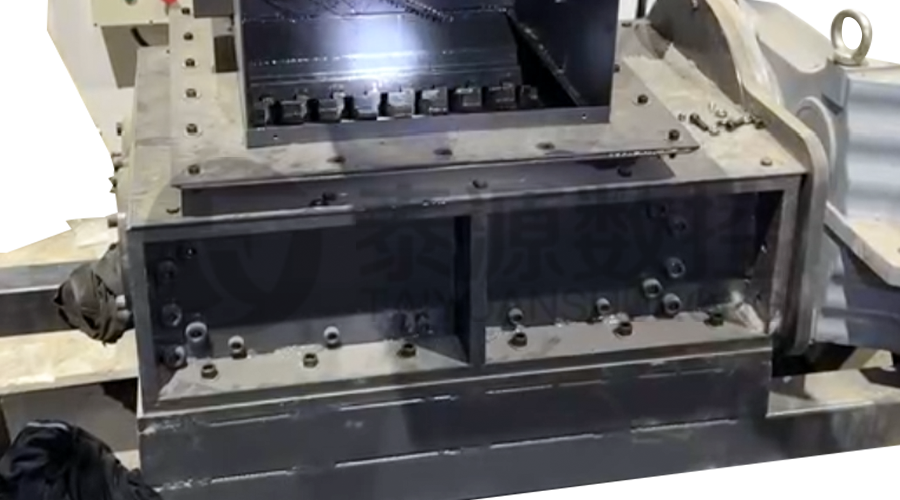 Modular Iron Chip Crusher Mataas na lakas ng pandurog para sa chip
Ang mga blades ay gawa sa mga materyales na may mataas na lakas at makatwirang inilagay sa labasan ng chip extractor upang masira ang clump iron chips. Bawasan ang panganib ng rollback at pagbutihin ang paggamit ng waste frame.
 Serye:TYSK-HB Semi-awtomatikong wear-resistant band welder
Naaangkop sa ARNCO 100XT, 200XT, 300XT. Suportahan ang φ1.2-2.0 cored o solid wire surfacing welding. Maaaring nilagyan ng single gun spray welding at double gun spray welding sa dalawang paraan. Suportahan ang PLC o CNC system control.
