
Impormasyon sa paalala


Sep 03, 2026
Ang koneksyon sa casing na mukhang tama sa display ng torque ay maaari pa ring maging mahinang link sa isang string. Sa isang karaniwang senaryo ng field, isang 7-in. ang koneksyon ay ginawa sa isang matatag na pagbabasa ng metalikang kuwintas, at ang pagsubok lamang sa presyon sa kalaunan ay nagsiwalat ng isang daanan ng pagtagas. Nang inspeksyon ang unit, nakakonekta pa rin ang torque transducer, ngunit ang mga die insert ay hindi pantay at ang isang hydraulic valve ay tumutulo. Ang screen ay nag-uulat ng isang numero; iba ang inihahatid ng makina.
Narito ang konklusyon: ang casing at tubing bucking unit ay isang torque-control machine, hindi isang general-purpose power wrench. Ang torque na inilapat mo sa isang koneksyon ay resulta ng mga namatay, haydroliko na presyon, tugon ng balbula, kondisyon ng sensor, at pagkakahanay. Ang pagpapanatili ay ang proseso na nagpapanatili sa mga bahaging iyon na mahuhulaan. Kung maghihintay ka ng pagkasira, nanganganib ka sa mga nasira na thread, na-scrap na mga tubular, at nawalan ng oras ng rig.
Bago mo gawin o masira ang unang joint, magtatag ng pare-parehong gawain. Ang ilang minutong pagsusuri sa simula ng isang shift ay nagbabawas sa pagkakataong makapinsala sa mamahaling casing at tubing.
Tingnan ang bawat insert ng die bago magsimulang magtrabaho ang unit. Suriin kung may mga bitak, bilugan, o load na mga dies. Ang scale, grease, o hardened thread compound sa gripping surface ay nagbabago sa contact pattern. Ang mga pagod na dies ay maaaring hayaan ang tubo na lumiko sa loob ng mga panga, na lumilikha ng mga maling pagbabasa ng torque at nakakasira sa ibabaw ng tubo. Palitan ang mga pagod na dies sa mga set, at itugma ang die radius sa diameter ng pipe.
Magsimula sa isang visual walk-around: mga hose, fitting, cylinder rods, swivel joints, at ang reservoir. Ang isang maliit na pagtagas ay maaaring magpahangin ng hydraulic oil at gawing malambot ang torque output. Kumpirmahin ang antas ng langis at presyon ng bomba, pagkatapos ay suriin ang mga filter. Kung dahan-dahang bumubuo ang presyon, hanapin ang pump cavitation o isang naka-block na filter sa pagbabalik.
Dapat suriin ang mga emergency stop, guard, at torque-limit switch habang naka-idle ang makina. Subukan ang mga emergency stop sa parehong control panel at sa remote na palawit. Kung ang unit ay nagpapadala ng data sa isang recording system, kumpirmahin na ang magkasanib na numero at mga halaga ng torque ay kinukuha. Ang pang-araw-araw na pagsusuring ito ay tumatagal ng ilang minuto ngunit pinipigilan ang mas mahabang pagkaantala na kasunod ng isang nabigong koneksyon.
Ang pagpapadulas ay isa sa mga nakikitang aktibidad sa pagpapanatili, ngunit isa rin ito sa pinakamadaling magkamali. Ang pag-greasing lamang ng fitting na madaling maabot ay hindi isang plano sa pagpapanatili. Ang bucking unit ay may mga pivot pin, sliding surface, jaw carrier, rotary-head bearings, at gear set na nangangailangan ng tamang grease sa tamang pagitan.
Panatilihin ang hydraulic oil sa loob ng inirerekomendang hanay ng lagkit. Ang mataas na temperatura ng langis ay ginagawang hindi na mauulit ang kontrol sa presyon. Baguhin ang mga filter ng pagbabalik batay sa mga oras ng pagpapatakbo, at siyasatin ang mga sample ng langis kung gumagana ang unit sa labas o sa mahalumigmig na mga kondisyon. Ang tubig sa haydroliko na langis ay isa sa pinakamabilis na paraan upang makapinsala sa mga proporsyonal na balbula at torque sensor.
Kung ang iyong bucking unit ay binuo sa paligid ng pipe-threading lathe platform, ang pagbabago sa pagitan ng make-up at cutting mode ay nagbabago sa paraan ng pagpapadala ng kuryente. Minsan ipinapalagay ng mga operator na ang isang iskedyul ng pagpapadulas ay sumasaklaw sa parehong mga function, ngunit ang bucking unit lathe versatility at torque control changeover maaaring ilantad ang iba't ibang mga pagkarga ng bearing at mga kinakailangan sa pagtugon sa balbula. Tratuhin ang bucking torque path bilang isang hiwalay na maintenance zone.
Ang katumpakan ng torque ay ang pangunahing dahilan upang mapanatili ang isang bucking unit. Ang mga pressure transducer, torque sensor, at recording channel ay maaaring mag-drift sa paglipas ng panahon. Ang mga shock load, cable flex, temperatura, at mga pagbabago sa hydraulic oil ay lahat ay nagbabago sa relasyon sa pagitan ng presyon at aktwal na torque. Ang isang unit na wastong anim na buwan na ang nakalipas ay maaaring wala na sa tolerance na tinukoy sa iyong operating procedure.
Gumamit ng naka-calibrate na torque transducer o isang test joint para i-verify ang readout ng unit. I-record ang aktwal na torque sa ilang setpoint, kabilang ang low end at ang high end ng iyong working range. Kung ang pagbabasa ay naiiba ng higit sa pinapayagang pagpapaubaya, itigil ang produksyon at muling i-calibrate. Huwag ilapat lamang ang isang porsyento na offset para sa natitirang bahagi ng shift; na nagtatago ng bagsak na sensor sa halip na ayusin ito.
Ito ay hindi isang teoretikal na pag-aalala. Ang paraan ng pressure na nagiging torque ay depende sa valve behavior, hydraulic oil condition, at mechanical friction. Ang teknikal na mga prinsipyo ng malakas na output ng metalikang kuwintas ipaliwanag kung bakit kailangang ma-verify ang torque repeatability sa halip na ipagpalagay.
Kung ang proseso ng iyong koneksyon ay gumagamit ng torque-turn o angular na kontrol, tingnan ang rotation sensor at encoder. Ang isang maluwag na encoder mount o isang slipping coupling ay magbubunga ng maling pagbabasa ng anggulo. Ang pinakamahusay na halaga ng torque sa mundo ay walang silbi kung sa tingin ng system na ang koneksyon ay naging 30 degrees kapag ito ay naging 10 lamang.
Ang misalignment ay isa sa mga pinakanakakapinsalang problema sa isang bucking unit. Kung ang mga nakakapit na panga ay hindi humawak sa pin at coupling sa parehong centerline, ang mga thread ay nasa isang anggulo at nasira bago mabuo ang torque. Ang mga isyu sa alignment ay madalas na lumalabas bilang cross-threading, mataas o mababang torque reading, at hindi pangkaraniwang mga particle ng metal sa wash bin.
Suriin ang landas ng die-carrier at ang rotary-head bearing para sa paglalaro. Gumamit ng dial indicator upang sukatin ang axial at radial na paggalaw, pagkatapos ay ihambing ang mga pagbabasa sa manual ng makina. Siyasatin din ang torque arm o sistema ng reaksyon; lumilitaw ang backlash sa lugar na ito sa koneksyon bilang hindi pantay na torque. Kung ang drive ay gumagamit ng mga susi, spline, o mga ngipin ng gear, suriin ang mga ito para sa pagkasira.
Ang sobrang init sa rotary head ay kadalasang tumuturo sa isang problema sa tindig o pagpapadulas. Makinig ng dagundong, katok, o hindi regular na pag-ikot sa panahon ng make-up. Ang isang bucking unit ay dapat tumakbo nang maayos. Kung ang pag-ikot ay nagiging hindi pantay, ang isang guwardiya ay maaaring kuskusin, ang isang tindig ay maaaring masira, o ang backup na mga panga ay maaaring pagod. Huminto at ayusin bago ang susunod na dugtungan.
Ang talahanayan sa ibaba ay nagbubuod ng isang praktikal na plano sa pagpapanatili para sa isang casing at tubing bucking unit. Gamitin ito bilang panimulang punto, at idagdag ang mga partikular na limitasyon ng tagagawa, mga halaga ng torque, at mga pagitan ng pagkakalibrate sa parehong iskedyul.
| Pagitan | Lugar ng Inspeksyon | Aksyon sa Pagpapanatili | Abangan |
|---|---|---|---|
| Araw-araw | Mga pagsingit ng die, mukha ng panga, hydraulic reservoir, emergency stop | Alisin ang mga debris mula sa die insert, kumpirmahin ang antas ng langis, i-verify ang presyon, subukan ang emergency stop | Hindi pantay na pagkasuot ng die, mababang antas ng langis, mabagal na pagbawi ng presyon, maluwag na mga bantay |
| Linggu-linggo | Mga grease point, torque readout, die wear | Pahiran ng grasa ang mga nakalantad na pivot at slide, magpatakbo ng test joint sa isang kilalang torque setpoint, suriin ang mga die insert | Ang mga dry fitting, torque error sa labas ay pinapayagan ang tolerance, basag o bilugan na mga namatay |
| Buwan-buwan | Hydraulic filter, rotary-head movement, sensor wiring | Baguhin ang return filter kung kailangan, suriin ang bearing play gamit ang dial indicator, suriin ang mga sensor cable at connector | Ang mga naka-block na filter, axial o radial na paglalaro sa itaas ng manual na limitasyon, nasira ang mga kable |
| quarterly | Kondisyon ng langis, heat exchanger, mga koneksyon sa kuryente | Sample ng haydroliko na langis para sa tubig at kontaminasyon, malinis na palikpik na mas malamig, suriin ang mga pagwawakas ng kuryente | Maulap na langis, sobrang init na reservoir, maluwag na konektor, kaagnasan |
| Taun-taon | Buong hydraulic system, torque sensor, rotary-head alignment | Palitan ang langis o patakbuhin ang pagsusuri ng langis, i-renew ang mga seal, i-verify ang torque sensor gamit ang isang sertipikadong transducer, suriin ang pagkakahanay | Sobrang pagkasuot, pagkakalibrate drift sa labas ng operating tolerance, rotary-head misalignment |
Huwag maghintay para sa isang nabigong koneksyon upang bigyang-katwiran ang pagpapanatili. Karamihan sa mga item sa itaas ay masusukat at murang itama kapag nahanap nang maaga. Ang isang maliit na pamumuhunan sa oras ng inspeksyon ay nagpoprotekta sa isang napakamahal na piraso ng string.
Kapag ang isang bucking unit ay nagsimulang kumilos nang iba, ihinto at tukuyin ang dahilan bago ipagpatuloy ang produksyon. Ang pinakakaraniwang mga problema ay madaling masuri kung susuriin mo ang mga mekanikal at haydroliko na sistema sa pagkakasunud-sunod.
Sanayin ang mga operator na matukoy nang maaga ang mga babalang ito. Kung ang halaga ng torque ay kumikislap, ang umiinog na ulo ay gumagawa ng bagong ingay, o ang mga dies ay hindi nakakapit nang pantay, ihinto ang yunit at tumawag sa pagpapanatili. Ang isang maikling pag-pause ay malayong mas mura kaysa sa isang nasirang koneksyon.
Mahalaga ang mga tala sa pagpapanatili kahit na matapos ang trabaho. Panatilihin ang isang log para sa pag-verify ng torque, pag-calibrate ng sensor, pagpapalit ng langis, at mga pagbabago sa die insert. Ang log ay dapat magpakita ng mga petsa, oras ng kagamitan, pagbabasa, at pangalan ng taong nagsagawa ng gawain. Kung ang isang koneksyon ay tatanungin sa ibang pagkakataon, ang tala na iyon ay nagbibigay sa iyo ng traceability at tumutulong sa iyong magpasya kung gumagana ang unit sa loob ng mga limitasyon.
Kapag oras na para bumili o magpalit ng kagamitan, dapat na bahagi ng paghahambing ang kakayahang magamit. Magtanong tungkol sa pag-access ng sensor, oras ng pagpapalit ng die insert, at kung masusuri ang rotary-head carrier nang hindi inaalis ang pangunahing frame. Ang TYSKNKJ-100 casing at tubing bucking unit ay isang halimbawa ng isang makina na idinisenyo sa paligid ng mga pagsasaalang-alang sa serbisyong ito, na may pansin sa paulit-ulit na kontrol ng torque at naa-access na mga punto ng pagpapanatili.
Bago pumili ng bagong unit, suriin kung paano pumili ng screwed-on na makina para sa iyong torque range at tubular sizes. Gamitin ang parehong pangangalaga sa pagpili ng mga ekstrang bahagi, suporta sa pagkakalibrate, at pagsasanay ng operator na ginagamit mo sa pagpili ng makina mismo.
Itakda ang iskedyul, sundin ito, at itala ito. Linisin ito. Lubricate ito. Ihanay ito. I-calibrate ito. Ang isang well-maintained casing at tubing bucking unit ay hindi lamang mas ligtas na gamitin; ito ang pinakamahusay na proteksyon na maaari mong gawin sa bawat koneksyon.
Mga Kaugnay na Produkto $
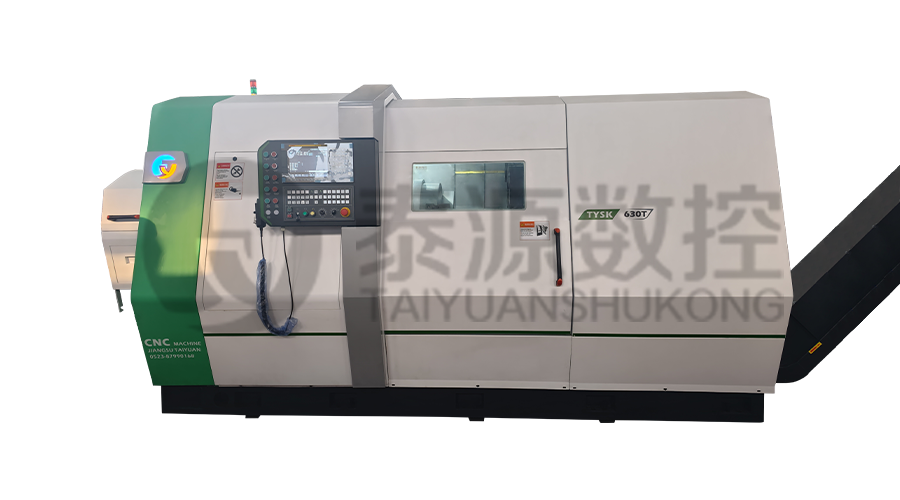 Modelo:TYSK-630T Drill Pipe, Joint & Coupling Lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
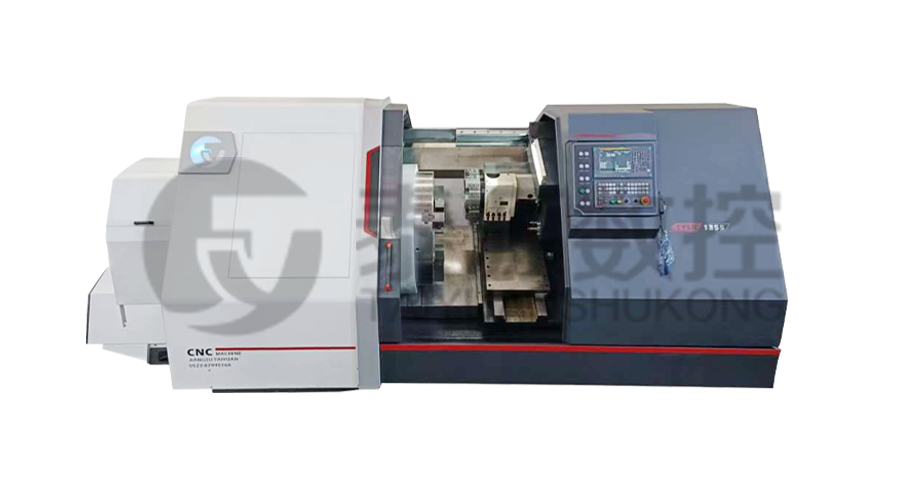 Modelo:TYSK-1355 Ang pagproseso ng pipe ng langis ay lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
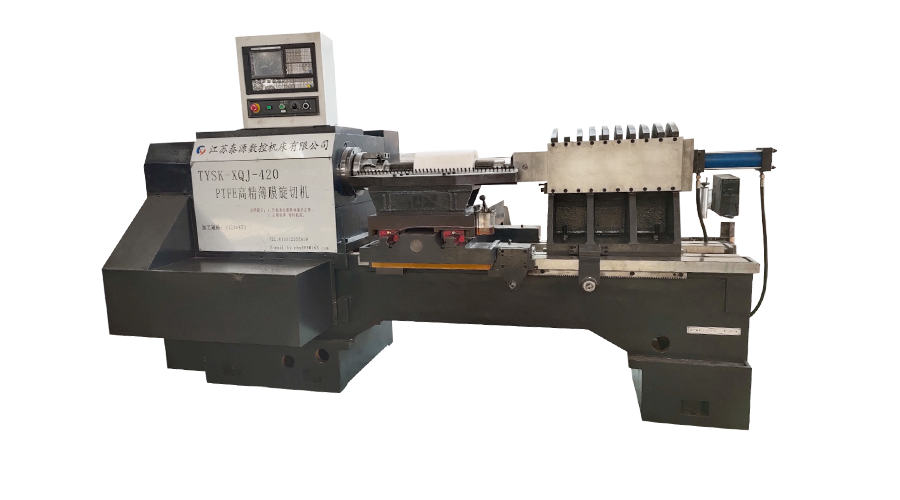 Modelo:TYSK-XQJ-550 Katamtaman at Malaking PTFE film skiving machine
Idinisenyo upang iproseso ang mga blangko na may maximum na diameter na 550 mm at isang maximum na haba na 1000 mm. Maaari din naming i-customize ayon sa mga pangangailangan ng mga gumagamit. Magiliw na bilis ng pagbabago at kapal sa CNC.
Serye:TYSK-NKJ Screw-on machine/casing at tubing coupling bucking unit
Gumagamit ang makina ng hydraulic motor, mechanical floating mechanism, at real-time na torque detection, umaangkop sa material bending, at pinipigilan ang material deformation. Ang mga auxiliary machine ay naka-configure upang tumulong sa semi-automation.
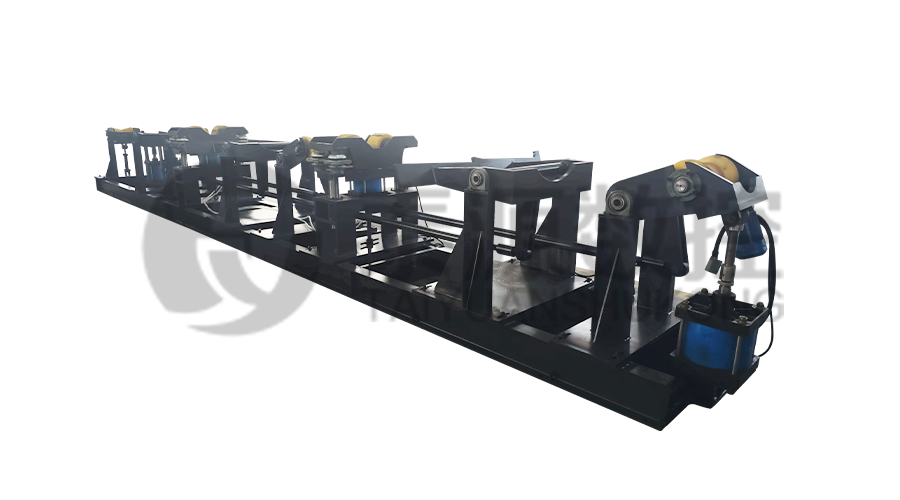 Mahahaba, mabigat na solusyon sa materyal Awtomatikong pag -load at pag -load ng mekanismo para sa pipe threading
Ang espesyal na mode ng suporta na may kakayahang umangkop ay maaaring epektibong mabawasan ang impluwensya ng pagyuko ng workpiece sa pagproseso at pagbutihin ang ani. Mahigpit na tumutugma sa aming pipe threading lathe.
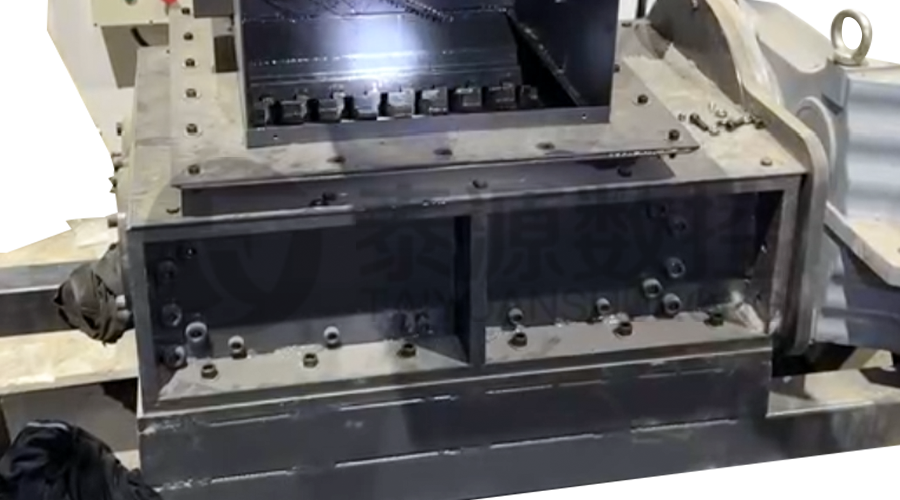 Modular Iron Chip Crusher Mataas na lakas ng pandurog para sa chip
Ang mga blades ay gawa sa mga materyales na may mataas na lakas at makatwirang inilagay sa labasan ng chip extractor upang masira ang clump iron chips. Bawasan ang panganib ng rollback at pagbutihin ang paggamit ng waste frame.
 Serye:TYSK-HB Semi-awtomatikong wear-resistant band welder
Naaangkop sa ARNCO 100XT, 200XT, 300XT. Suportahan ang φ1.2-2.0 cored o solid wire surfacing welding. Maaaring nilagyan ng single gun spray welding at double gun spray welding sa dalawang paraan. Suportahan ang PLC o CNC system control.
