
Impormasyon sa paalala


Sep 04, 2026
Ang koneksyon sa casing na nabigo sa panahon ng makeup ay bihirang aksidente. Ito ay resulta ng mga desisyong ginawa bago pa man unang magkadikit ang mga thread. Para sa sinumang nagpapatakbo o bumibili ng bucking equipment, ang pinaka-maaasahang predictor ng field performance ay kung paano ginawa ang makina. Tinutukoy ng proseso ng pagmamanupaktura ng bucking unit torque accuracy, repeatability, at sa huli kung pinoprotektahan ng unit ang mga premium na koneksyon o sinisira ang mga ito .
Ang bucking unit, na tinatawag ding casing at tubing coupling bucking unit o screw-on machine, ay bumubuo at nagpuputol ng mga sinulid na koneksyon sa casing, tubing, at drill pipe. Sa panahon ng makeup, mabilis na pinagsasama-sama ng spinner ang koneksyon, at inilalapat ng hydraulic wrench ang kinokontrol na torque na naglalagay sa mga thread sa halagang tinukoy para sa koneksyon na iyon. Sa panahon ng breakout, ang parehong makina ay nag-aaplay ng kontroladong reverse torque upang paghiwalayin ang koneksyon nang hindi nakakapanghina o nabaluktot ang profile ng thread.
Ang salita kinokontrol ay kung ano ang naghihiwalay sa isang pang-industriya-grade na makina mula sa isang simpleng power wrench. Ang makeup torque ay isang kinakalkula na halaga batay sa geometry ng thread, thread compound, at pag-load ng serbisyo. Kung ang makina ay hindi makahawak ng torque sa loob ng isang makitid na banda, ang koneksyon ay maaaring tumagas o mabigo sa downhole gaano man kahusay ang tubo. Ito ang dahilan kung bakit ang proseso ng pagmamanupaktura ay napakalapit na nakatali sa pagganap ng pagpapatakbo. Nag-aaral kung paano nakakamit ng mga tagagawa ang malakas na output ng torque nang walang mechanical shock ay isang praktikal na paraan upang ihambing ang mga disenyo bago bumili.
Ang pagmamanupaktura ng buking unit ay sumusunod sa isang disiplinadong pagkakasunud-sunod, dahil ang panghuling pagganap ay nakasalalay sa kalidad ng pagpupulong gaya ng kalidad ng bahagi. Sa isang tipikal na halaman, ang build ay nagpapatuloy sa ganitong pagkakasunud-sunod:
Ang bawat yugto ay bumubuo sa nauna. Ang isang hindi naka-align na spindle bore ay hindi maaaring itama sa software, at ang isang hindi matatag na hydraulic circuit ay magbubunga ng hindi maaasahang mga pagbabasa ng gaano man katumpak ang transducer.
Ang frame ay nagdadala ng buong reaction torque ng wrench. Sa koneksyon sa casing, ang isang unit ay maaaring makabuo ng sampu-sampung libong newton-meter, at malalaking lumilihis ang frame sa ilalim ng load na iyon. Kung ang pagpapalihis ay hindi pare-pareho, ang wrench jaws ay mawawalan ng pagkakahanay sa axis ng koneksyon. Ang welding ay ang pangunahing pinagmumulan ng panganib, dahil ang natitirang stress ng welding ay maaaring masira ang frame pagkatapos ng machining. Ang mga seryosong tagagawa ay nagpapagaan ng stress sa welded frame, pagkatapos ay machine bearing seats at mounting faces sa isang setup upang ang bawat kritikal na axis ay magbahagi ng isang reference geometry.
Ang torque train ay ang mekanikal na landas mula sa hydraulic motor hanggang sa koneksyon: gearbox, spindle, at torque transducer. Ang pag-mount ng transducer ay higit na mahalaga kaysa sa napagtanto ng karamihan sa mga mamimili. Kinukuha ng magpadala in-line na torque measurement ang aktwal na torque na inilapat sa koneksyon, habang ang mga indirect system ay naghihinuha ng torque mula sa hydraulic pressure at nawawala ang katumpakan habang ang mga seal ay nasusuot at nagbabago ang temperatura ng langis. Sa panahon ng pagpupulong, bini-verify ng mga manufacturer ang gear meshing, bearing preload, at backlash. Ang sobrang backlash ay nagdudulot ng mga torque spike sa sandali ng pakikipag-ugnay sa thread, na kung saan ay eksakto kung saan ang ibabaw ng thread ay pinaka-mahina.
Ang wrench jaws at ang spinner ay gumagana bilang isang sistema, at ang clamping force ay dapat manatiling pare-pareho mula sa unang koneksyon hanggang sa huling shift. Ang pagkadulas ng panga sa panahon ng makeup ay nagdudulot ng init at nakakasira sa ibabaw ng tubo. Isinasaad ng pressure-compensated na mga kontrol ng pump, mga accumulator na tama ang laki, at mga pinatigas na jaw insert na ang hydraulic system ay idinisenyo para sa tuluy-tuloy na pagbibisikleta sa halip na paminsan-minsang paggamit ng light-duty.
Isinasalin ng control system ang mga torque curve sa gawi ng makina. Ang mga modernong unit ay nag-imbak ng mga programang torque na partikular sa koneksyon at binabawasan ang bilis habang lumalapit ang torque sa target, na tinatapos ang mga huling antas ng pag-ikot sa bilis ng paggapang. Ang pagkakalibrate ay bahagi ng proseso ng pagmamanupaktura, hindi isang nahuling pag-iisip. Ang torque transducer ay dapat ma-verify laban sa isang traceable reference, at ang makina ay maaaring ipadala na may pagkakataon na pagkakalibrate.
Bihirang ng mga end user ang pamantayan sa pagtanggap na dapat matugunan ng bucking unit bago ito umalis sa pabrika. Ang mga target na ito ay isang kapaki-pakinabang na pakinabang na baseline para sa pagsusuri kung ano ang gustong igarantiya ng isang tagagawa.
| Parameter | Karaniwang target ng pagtanggap | Bakit ito mahalaga |
|---|---|---|
| Katumpakan ng metalikang kuwintas | ±1% o mas mataas ng nakatakdang halaga | Pinipigilan ang under- o over-makeup ng mga koneksyon |
| Spindle bore concentricity | 0.05 mm TIR o mas mababa | Pinapanatiling nakahanay ang mga panga sa axis ng koneksyon |
| Pag-mount ng torque transducer | In-line, pagsukat | Pinapanatili ang katumpakan sa kabila ng temperatura ng langis at pagkasira ng selyo |
| Clamping force repeatability | ±2% o mas mabuti | Pinipigilan ang pagkadulas ng panga at pinsala sa ibabaw |
| Kontrol ng bilis ng spinner | Variable speed na may creep function | Iniiwasan ang mga impact load sa thread contact |
| Hydraulic leak rating | Walang panlabas na pagtagas sa rate na presyo | Tinitiyak ang matatag na metalikang kuwintas at ligtas na operasyon |
Ang mga ito ay isang kapaki-pakinabang na baseline sa halip na isang pangkalahatang detalye, ngunit sa halaga ng mga ito kung ano ang hitsura ng mga disiplinadong target sa pagmamanupaktura. Ang isang unit na nakakatugon sa mga ito ay humahawak sa mga paulit-ulit na make-and-break cycle na may pare-parehong resulta. Ang isang unit na hindi lalabas sa field bilang masakit, pagtagas ng koneksyon, at maagang pagkasira ng sinulid.
Bago ang paghahatid, ang isang bucking unit ay dapat sumailalim sa factory acceptance testing na sumasalamin sa tunay na ikot ng trabaho. Ang hydraulic system ay nasubok sa presyo, ang wrench ay cycled sa full rated torque, at ang torque accuracy ay sinusuri sa maraming punto sa buong operating range. Dahil ang mga koneksyon sa casing at tubing ay nasa ilalim ng mga pamantayan tulad ng API 5CT at API 5B, dapat ding ipakita ng maraming supplier na pinangangasiwaan ng kagamitan ang mga halaga ng torque at mga thread form na kinakailangan ng mga pamantayan iyon.
Humiling ng pagkakataon ng pagkakalibrate at ulat ng pagtanggap ng pabrika, hindi lamang isang brochure. Kapag ang isang tagagawa ay hindi makapagdokumento ng torque traceability, ang pagganap ng field ay nagiging isang sugal. Para sa mas malalim na pagtingin sa bahagi ng pamantayan, suriin Mga kinakailangan sa pagsunod sa API 5CT bucking lathe bago i-finalize ang iyong detalye.
Ang mga kahihinatnan ng mga shortcut sa pagmamanupaktura ay lilitaw sa mga predictable na lugar:
Ang pinaka-nakikitang tanda ng isang mahusay na proseso ng pagmamanupaktura ay nakakainip na predictability: ang parehong torque, ang parehong bilis ng curve, at ang parehong resulta sa bawat koneksyon.
Ang pag-unawa sa proseso ng pagmamanupaktura ay nagpapadali sa pagtatanong ng mga tamang tanong bago pumirma sa isang purchase order:
Sa antas ng kagamitan, isang praktikal na opsyon para sa casing at tubing work ay ang TYSKNKJ-100 series bucking unit para sa casing at tubing, na binuo para sa kinokontrol na makeup at breakout torque sa oilfield tubular processing.
Sa isang kumpletong coupling plant, ang isang oil pipe processing lathe para sa threading operation upstream ay dapat magkaroon ng thread geometry sa loob ng tolerance bago pa man makita ng bucking unit ang koneksyon. Higit pa sa mga makina mismo, ang isang coupling intelligent na linya ng produksyon na nag-uugnay sa machining, bucking, at inspeksyon sa isang daloy ay pumipigil sa bottleneck na hindi kayang ayusin ng isang mahusay na makina.
Ang proseso ng pagmamanupaktura ng bucking unit ay hindi isang listahan ng mga bahagi; ito ay isang pagkakasunod-sunod ng mga kinokontrol na desisyon tungkol sa pagkakahanay, torque, pagkakalibrate, at pag-verify. Ang mga mamimili na nauunawaan ang mga desisyong iyon ay masasabi ang pagkakaiba sa pagitan ng isang makina na nagpoprotekta sa mga premium na koneksyon at ng isa na tahimik na pumipinsala sa kanila. Ang pagkakaibang iyon ay makikita sa bawat thread, bawat joint, at bawat balon na naaabot nito.
Mga Kaugnay na Produkto $
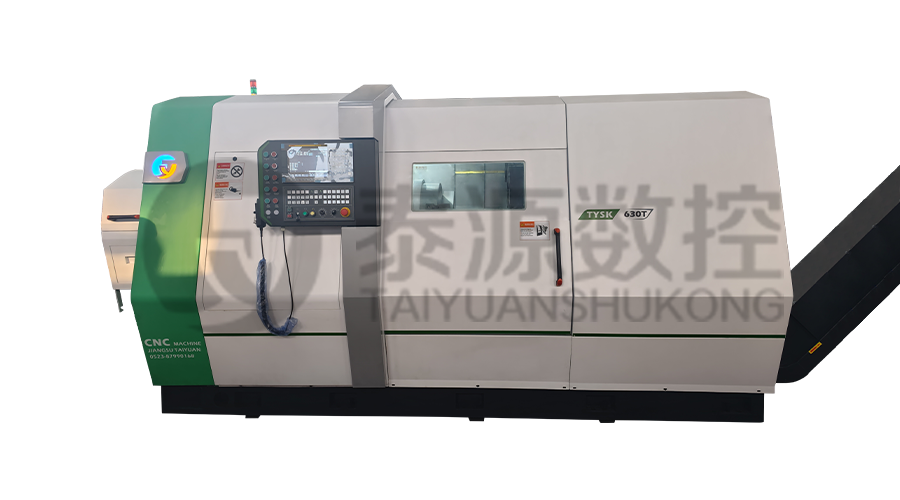 Modelo:TYSK-630T Drill Pipe, Joint & Coupling Lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
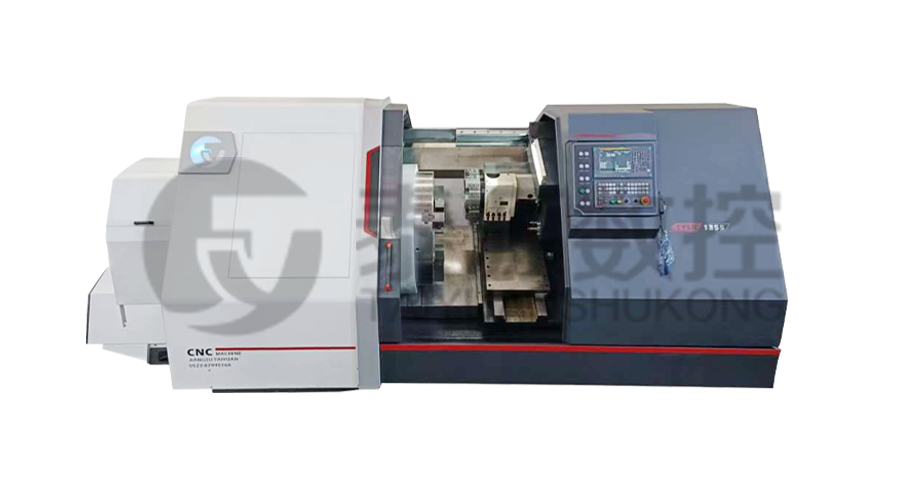 Modelo:TYSK-1355 Ang pagproseso ng pipe ng langis ay lathe
Ang makina ay gumagamit ng isang FANUC CNC system na may matatag na katumpakan sa pagpoproseso at nababaluktot na mga function ng programming upang matiyak na ang mga naprosesong bahagi ay nakakatugon sa mahigpit na pamantayan ng industriya. Ang mataas na torque at heavy-load na disenyo ay maaaring makayanan ang pangmatagalang tuluy-tuloy na trabaho at may malakas na tibay.
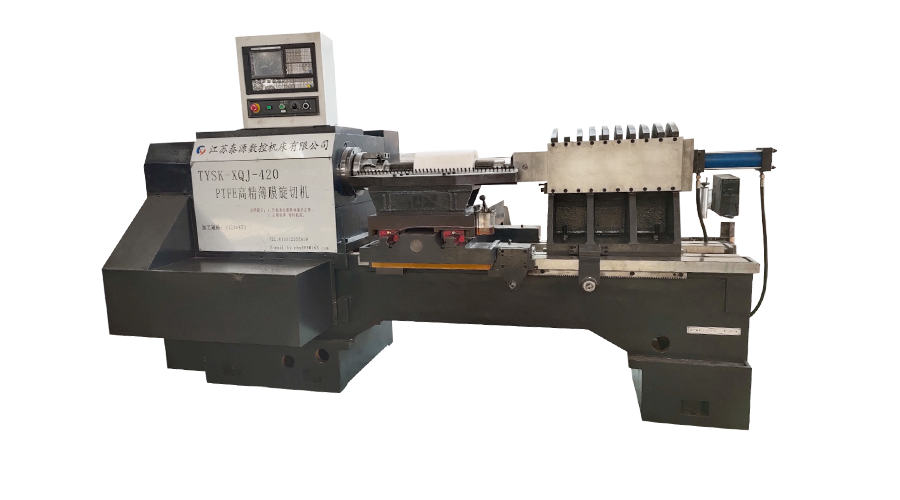 Modelo:TYSK-XQJ-550 Katamtaman at Malaking PTFE film skiving machine
Idinisenyo upang iproseso ang mga blangko na may maximum na diameter na 550 mm at isang maximum na haba na 1000 mm. Maaari din naming i-customize ayon sa mga pangangailangan ng mga gumagamit. Magiliw na bilis ng pagbabago at kapal sa CNC.
 Serye:TYSK-NKJ Screw-on machine/casing at tubing coupling bucking unit
Gumagamit ang makina ng hydraulic motor, mechanical floating mechanism, at real-time na torque detection, umaangkop sa material bending, at pinipigilan ang material deformation. Ang mga auxiliary machine ay naka-configure upang tumulong sa semi-automation.
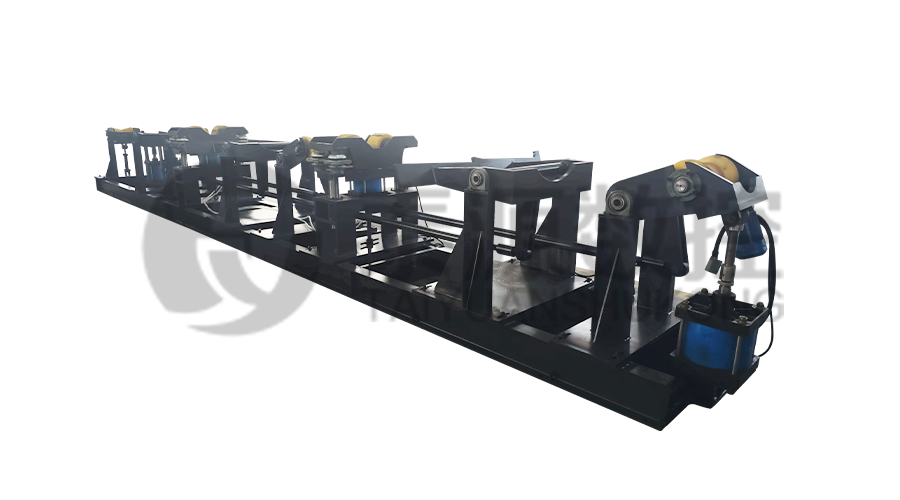 Mahahaba, mabigat na solusyon sa materyal Awtomatikong pag -load at pag -load ng mekanismo para sa pipe threading
Ang espesyal na mode ng suporta na may kakayahang umangkop ay maaaring epektibong mabawasan ang impluwensya ng pagyuko ng workpiece sa pagproseso at pagbutihin ang ani. Mahigpit na tumutugma sa aming pipe threading lathe.
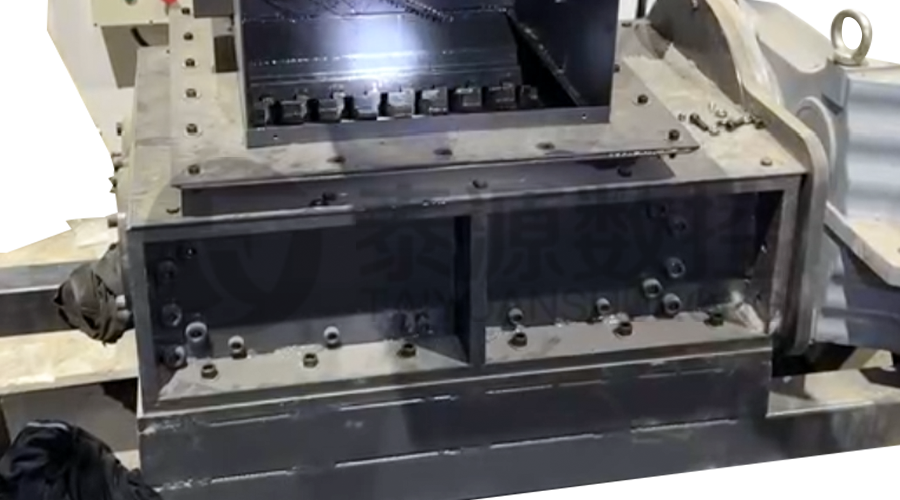 Modular Iron Chip Crusher Mataas na lakas ng pandurog para sa chip
Ang mga blades ay gawa sa mga materyales na may mataas na lakas at makatwirang inilagay sa labasan ng chip extractor upang masira ang clump iron chips. Bawasan ang panganib ng rollback at pagbutihin ang paggamit ng waste frame.
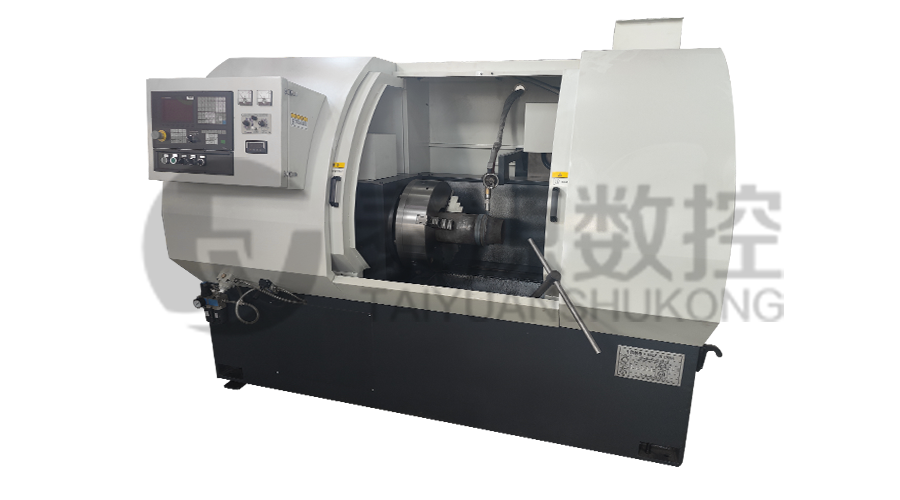 Serye:TYSK-HB Semi-awtomatikong wear-resistant band welder
Naaangkop sa ARNCO 100XT, 200XT, 300XT. Suportahan ang φ1.2-2.0 cored o solid wire surfacing welding. Maaaring nilagyan ng single gun spray welding at double gun spray welding sa dalawang paraan. Suportahan ang PLC o CNC system control.
